Почему пескоструйная камера важна для промышленной очистки?
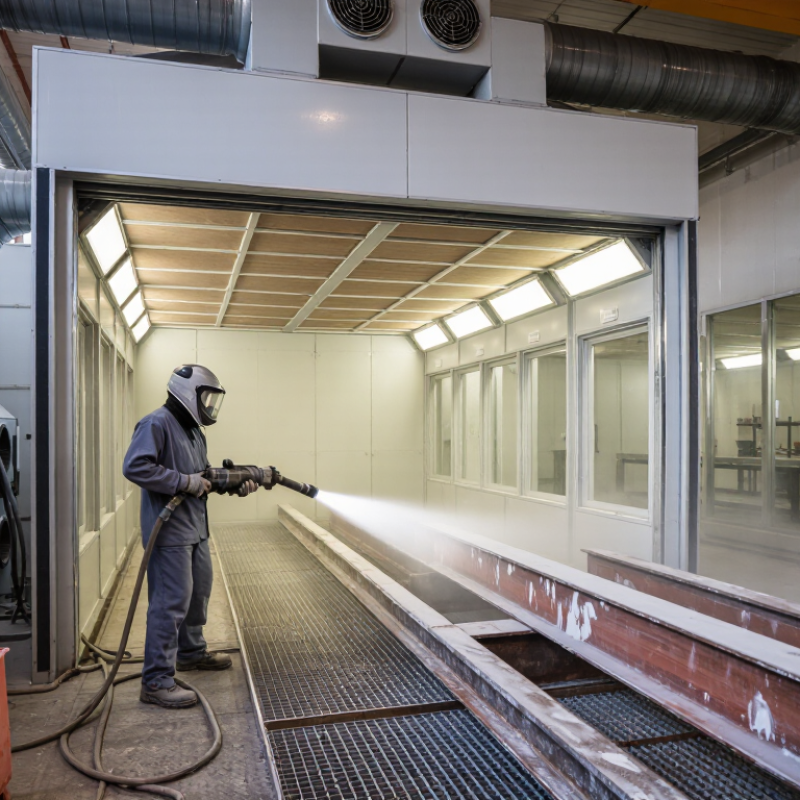
Промышленная очистка удаления ржавчины, старой краски, окалины и загрязнений с металлических деталей. В этом процессе Пескоструйная камера становится не просто закрытым помещением для абразивной обработки. Она формирует контролируемую рабочую среду, где оператор, оборудование и поверхность защищены от избыточной пыли.
При применении обратите внимание на вентиляцию, освещение, герметичность стен и правильный подбор абразива. Воздух должен поступать через фильтрационную систему. В противном случае мелкие частицы быстро замечают видимость и оседают на детали. Это особенно заметно при очистке крупного оборудования, балок и деталей твердой формы. Камера также помогает собирать и повторно использовать абразив, снижая производственные потери. Но экономия выглядит только при грамотном обслуживании. Изношенные фильтры и слабая вентиляция сводят преимущества конструкции к минимуму.
Есть и менее очевидный фактор. Стабильные условия внутри камеры улучшают качество подготовки поверхности перед окрашиванием или нанесением защитного покрытия. Следы масла, пыли и рыхлой ржавчины становятся более заметными. Ошибки легче контролировать. Однако Пескоструйная Камера не заменяет квалифицированного оператора и технического контроля. Неправильное давление может повредить тонкий металл. Слишком грубый абразив оставляет глубокий профиль. Поэтому при выборе оборудования следует учитывать материальные детали, требуемую шероховатость и реальный объем работ. Иногда дорогая камера оказывается резервной. Иногда недостаточная производительность создает скрытые расходы. Именно поэтому ее значение для промышленной очистки следует оценивать не по размеру, а по безопасности, точности и устойчивости процесса.
Содержание [Скрыть]
Назначение и принцип работы пескоструйной камеры.
Пескоструйная камера необходима для контролируемой промышленной очистки деталей от ржавчины, старых красок, окалинов и загрязнений. Она изолирует рабочую зону и удерживает абразивную пыль внутри оборудования. Благодаря этому оператор меньше контактирует с вредными частицами, в цехе сохраняется более чистая атмосфера. Особое значение имеет камера при обработке металлических рам, труб, металлических заготовок и основных элементов конструкций.
Принцип работы основан на подаче абразивного воздействия сжатым воздухом через сопло. Струя ударяет по поверхности и удаляет загрязненный слой. Отработанный материал оседает на решётчате полутора или вводится в систему сбора. Вентиляция удаляет мелкую пыль, а фильтры очищают воздух перед выбросом. Скорость струи, давление и размер абразива подбираются с учетом материала детали. Слишком жесткая обработка может оставить вмятины или изменить геометрию тонкого листа.
На практике результат зависит не только от производительности установки. Важны расстояние до поверхности, угол сопла и плавность движений инструмента. Ошибки возникают сразу: деревянные полосы, необработанные участки или чрезмерная шероховатость. Камеру необходимо регулярно осматривать, очищать фильтры и проверять герметичность дверей. Даже хорошая настроенная система иногда требует повторной обработки. Это нормально, но причину пропуска стоит поискать, а не перекрыть новый слой покрытия.
Почему камера пескоструйной очистки важна для промышленной очистки? — Назначение и принцип работы.
| Измерение | Типичные данные или требования | Назначение промышленной очистки | Принцип работы или практическое описание |
|---|---|---|---|
| Основная функция | Закрытое рабочее пространство для абразивно-струйной обработки | Удаляет ржавчину, окалину, старые покрытия, грязь и поверхностные загрязнения с металла и других подходящих компонентов. | Абразивные частицы ускоряются под действием сжатого воздуха или механической силы и ударяются о поверхность обрабатываемой детали. |
| Стандарт подготовки поверхности | Общие целевые уровни включают Sa 2, Sa 2½ и Sa 3 согласно ISO 8501-1. | Создает чистую и достаточно шероховатую поверхность для покраски, термонапыления или других защитных обработок. | Выбранный уровень чистоты зависит от системы покрытия, условий эксплуатации и технических характеристик проекта. |
| Абразивные материалы | Стальная дробь, стальная крошка, оксид алюминия, гранат, стеклянные шарики или другие разрешенные абразивные материалы. | Позволяет адаптировать процесс очистки к материалу, типу загрязнения и требуемому профилю поверхности. | Твердые угловатые абразивные материалы обычно режут и профилируют поверхность; округлые материалы чаще используются для дробеструйной обработки или более щадящей очистки. |
| Давление сжатого воздуха | Часто давление на сопле пескоструйного аппарата составляет приблизительно 6–8 бар. | Обеспечивает скорость движения частиц, необходимую для эффективной ударной очистки. | Фактическое давление зависит от абразива, размера сопла, материала обрабатываемой детали и требуемой чистоты обработки. Чрезмерное давление может повредить тонкие или мягкие материалы. |
| Потребление воздуха в сопле | Обычно производительность составляет около 1–10 м³/мин, в зависимости от диаметра сопла и давления. | Определяет необходимую мощность компрессора и влияет на эффективность очистки. | Насадки большего диаметра увеличивают поток абразива и площадь покрытия, но требуют значительно большего количества сжатого воздуха. |
| Вентиляция и пылеудаление | Система непрерывного отвода воздуха с фильтрацией; конструкция обычно предусматривает контролируемый приток воздуха внутрь помещения. | Удаляет пыль из воздуха, улучшает видимость, защищает работников и ограничивает загрязнение за пределами камеры. | Размеры системы вентиляции должны соответствовать объему камеры, типу абразива, используемому пескоструйному оборудованию и применимым требованиям охраны труда. |
| Абразивное восстановление | Ручной сбор, пневматическая рекуперация или механическая система сбора напольных покрытий. | Снижает расход абразивных материалов, облегчает уборку и позволяет осуществлять переработку, если абразивный материал остается пригодным для использования. | Эффективность регенерации зависит от конструкции пола, плотности абразива, уровня загрязнения и системы разделения. |
| Типичные заготовки | Конструкционная сталь, детали сосудов под давлением, трубы, рамы машин, отливки и изготовленные компоненты. | Обеспечивает контролируемую зону для обработки крупных или нестандартных промышленных деталей. | Размеры камеры и способ загрузки должны позволять размещение самой крупной заготовки, обеспечивая при этом безопасное перемещение оператора. |
| Профиль поверхности | Типичные профили покрытий имеют приблизительно 25–100 мкм в зависимости от спецификации. | Улучшает механическую адгезию между подготовленной поверхностью и защитным покрытием. | Профиль должен соответствовать толщине покрытия; чрезмерная шероховатость может увеличить расход покрытия и снизить его укрывистость. |
| Факторы производительности | Поток абразива, размер сопла, давление воздуха, расстояние до оператора, скорость перемещения и геометрия заготовки. | Контролирует скорость очистки и общее время обработки. | Поддержание постоянного угла наклона сопла и расстояния от него способствует получению равномерного покрытия. |
| Защита оператора | Противовзрывозащитный шлем с подачей воздуха, защитная одежда, перчатки, средства защиты слуха и защитная обувь. | Снижает воздействие абразивного отскока, пыли, высокого шума и ударных нагрузок. | Средства защиты органов дыхания и качество воздуха должны соответствовать действующим правилам техники безопасности на рабочем месте и требованиям к оборудованию. |
| контроль пожара и взрыва | Негорючая конструкция камеры, заземление, подходящее электрооборудование и меры по борьбе с пылью. | Снижает риски, связанные с горючей пылью, статическим электричеством и легковоспламеняющимися остатками. | Перед пескоструйной обработкой необходимо оценить состояние покрытий, остатков и абразивной пыли; меры по предотвращению возгорания должны соответствовать местным нормам. |
| Контроль качества | Визуальный осмотр чистоты, измерение профиля поверхности, анализ на пыль и, при необходимости, анализ на содержание растворимых солей. | Подтверждает, что подготовленная поверхность пригодна для следующего этапа обработки. | Проверка должна быть проведена до нанесения покрытия и задокументирована в соответствии с планом обеспечения качества проекта. |
| Экологическая польза | Закрытая обработка с фильтрованной экстракцией и возможностью повторного использования абразивных материалов. | Способствует улавливанию пыли и уменьшает неконтролируемый выброс отработанного абразива и удаленных покрытий. | Отходы необходимо сортировать и утилизировать надлежащим образом, особенно если старые покрытия содержат опасные вещества. |
Customers

Smart Robotics brand movie
Watch video